محصولات اجرا
مندرل سر متحرک
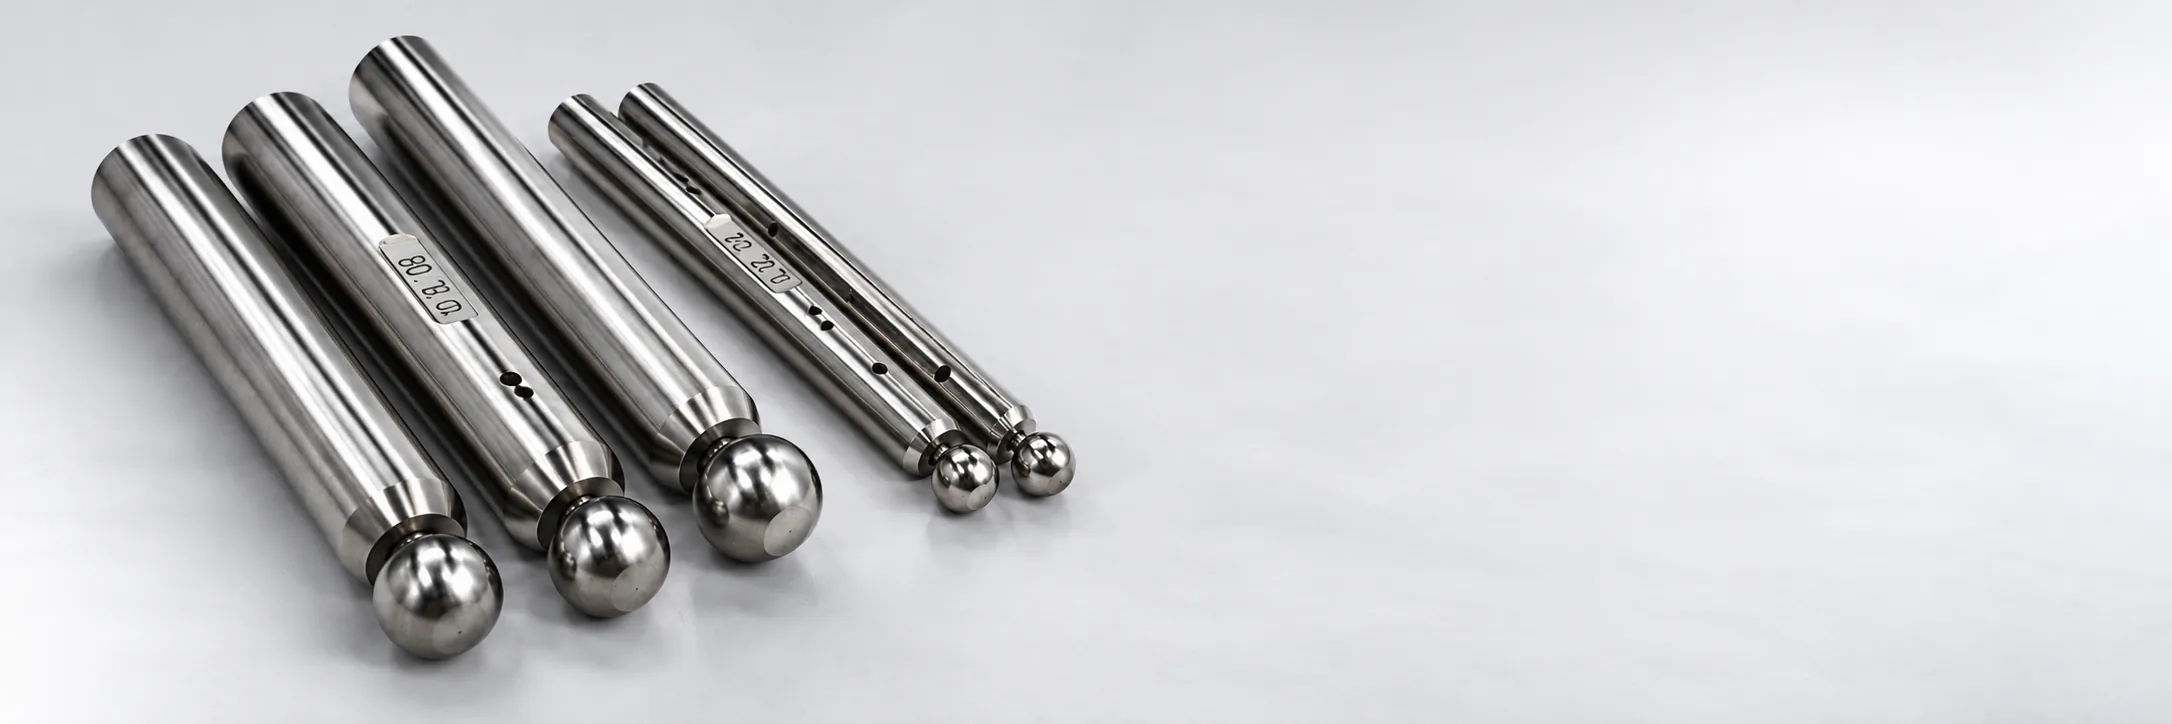
مندرل سر متحرک ابزار پشتیبان داخلی در خمکاری لوله است که با بخشهای مفصلی یا Ballهای متحرک، به حفظ مقطع لوله و کاهش تختشدگی، چروک و فروریزش در ناحیه خم کمک میکند. انتخاب آن باید بر اساس قطر و ضخامت لوله، شعاع خم، جنس لوله و تعداد و Pitch بخشهای متحرک انجام شود؛ مشخصات دقیق هر مدل باید از دیتاشیت سازنده تأیید شود.
قیمت مندرل سر متحرک
قیمتها به ریال و برای یک واحد فروش درج شدهاند.
مندرل سر متحرک
موجودی: نامشخص / نیازمند استعلامبرای اطلاع از قیمت استعلام بگیرید.
معرفی مندرل سر متحرک
معرفی و عملکرد
مندرل سر متحرک یا **Ball Mandrel / Flexible Mandrel** ابزاری داخلی در فرایند خمکاری لوله است که برای پشتیبانی از دیواره لوله در ناحیه خم بهکار میرود. حضور مندرل به کنترل تغییر شکل مقطع، کاهش تختشدگی و جلوگیری از فروریزش لوله کمک میکند.
در مدل سر متحرک، انتهای مندرل شامل یک یا چند Ball یا سگمنت مفصلی است که میتوانند هنگام تشکیل خم، مسیر انحنای لوله را دنبال کنند. این ساختار نسبت به Plug Mandrel ساده برای خمهای دشوارتر، لولههای نازکتر و شعاعهای خم کوچکتر کاربرد بیشتری دارد.
مندرل سر متحرک یک ابزار عمومی با ابعاد ثابت نیست. قطر بدنه، تعداد Ball، فاصله یا Pitch سگمنتها، جنس ابزار و نحوه اتصال آن به Mandrel Rod باید متناسب با مشخصات لوله، شعاع خم و دستگاه انتخاب شوند.
کاربردها
کاربرد اصلی این ابزار در **Rotary Draw Tube Bending** است؛ فرایندی که در آن لوله توسط Bend Die کشیده و حول شعاع مشخص فرم داده میشود. در لولههای دیوارهنازک، استفاده از Mandrel و در بسیاری از موارد Wiper Die برای کنترل کیفیت خم اهمیت بیشتری پیدا میکند.
مندرل سر متحرک میتواند برای خمکاری انواع لولههای فلزی، از جمله لولههای مسی مورد استفاده در ساخت تجهیزات HVAC/R، بهکار رود؛ البته جنس و طراحی Tooling باید با قطعهکار سازگار باشد.
کاربردهای متداول عبارتاند از
- خمکاری لولههای مسی
- خمکاری Thin-Wall Tube
- تولید خم با شعاع نسبتاً کم
- کنترل Ovality در خم
- کاهش Flattening مقطع
- جلوگیری از Collapse لوله
- کمک به کنترل Wrinkle در خمهای حساس
- تولید قطعات لولهای با تکرارپذیری بالاتر
- استفاده در دستگاههای Rotary Draw دستی، هیدرولیکی یا CNC
نقش مندرل در کیفیت خم
هنگام خمکاری، دیواره خارجی لوله تحت کشش قرار میگیرد و تمایل به نازکشدن و فروریزش دارد؛ همزمان دیواره داخلی تحت فشار قرار گرفته و مستعد چروکشدن است. OMNI-X این دو پدیده را از مسائل اصلی فرایند خمکاری لوله معرفی میکند.
مندرل از داخل لوله، ناحیه خم را پشتیبانی میکند تا شکل مقطع بهتر حفظ شود. کنترل Wrinkle سمت داخلی نیز در خمهای دشوار معمولاً با کمک Wiper Die انجام میشود و مندرل بهتنهایی جایگزین تمام اجزای Tooling نیست.
معیارهای انتخاب
قطر خارجی لوله
قطر خارجی یا **Tube OD** یکی از اطلاعات پایه برای انتخاب مندرل است. ابعاد واقعی بدنه و Ballها باید با قطر داخلی حاصل از OD و ضخامت دیواره هماهنگ باشند.
استفاده از مندرل با Clearance نامناسب میتواند کیفیت خم را کاهش دهد. ابزار بسیار کوچک پشتیبانی کافی ایجاد نمیکند و ابزار بیش از حد بزرگ نیز میتواند موجب اصطکاک، گیرکردن یا آسیب به لوله شود.
ضخامت دیواره
ضخامت دیواره نقش اصلی در میزان دشواری خم دارد. Bend Tooling از نسبت قطر خارجی لوله به ضخامت دیواره با عنوان **Wall Factor** برای ارزیابی نیاز به مندرل و نوع Tooling استفاده میکند.
هرچه لوله نسبت به قطر خود دیواره نازکتری داشته باشد، کنترل مقطع در زمان خمکاری دشوارتر میشود. در چنین شرایطی احتمال نیاز به Ball Mandrel با پشتیبانی بیشتر افزایش پیدا میکند.
شعاع مرکز خم
**Centerline Radius یا CLR** یکی دیگر از پارامترهای اساسی است. نسبت CLR به قطر خارجی لوله که در منابع Bend Tooling با عنوان **D of Bend** شناخته میشود، همراه Wall Factor برای انتخاب نوع Mandrel، تعداد Ball و نیاز به Wiper استفاده میشود.
خم با CLR کوچکتر نسبت به قطر لوله معمولاً دشوارتر است و به کنترل داخلی بیشتری نیاز دارد. تعداد Ball موردنیاز را نمیتوان بدون اطلاع از این مشخصات تعیین کرد.
تعداد Ball
در Ball Mandrel ممکن است یک یا چند Ball پشت سر Nose قرار گیرد. تعداد لازم به هندسه خم، Wall Factor، D of Bend، جنس لوله و کیفیت مورد انتظار بستگی دارد.
استفاده از Ball بیشتر همیشه به معنی نتیجه بهتر نیست. Tooling باید متناسب با همان پروژه انتخاب شود تا مصرف و استهلاک ابزار غیرضروری افزایش پیدا نکند.
Pitch سگمنتها
Pitch به فاصله و آرایش Ballها و Linkهای مفصلی مربوط است. Bend Tooling در جداول خود بین Regular Pitch، Close Pitch و ساختارهای موردنیاز برای کاربردهای دشوارتر تفاوت قائل میشود.
نوع دقیق Pitch یک ویژگی مدلمحور است و باید از جدول انتخاب یا دیتاشیت همان ابزارساز تعیین شود.
جنس لوله
جنس لوله نیز روی انتخاب مندرل اثر دارد، زیرا ضریب اصطکاک، شکلپذیری و رفتار ماده هنگام خمکاری متفاوت است. مس، فولاد، آلومینیوم، استنلس استیل و آلیاژهای دیگر الزاماً با یک Tooling یکسان بهترین نتیجه را ایجاد نمیکنند.
برای لوله مسی، جنس و پرداخت سطح Mandrel باید بهگونهای انتخاب شود که اصطکاک کنترل شود و احتمال خراش یا Galling داخل لوله کاهش یابد.
جنس مندرل
جنس Mandrel بسته به جنس قطعهکار و طراحی سازنده میتواند متفاوت باشد. OMNI-X و Unison از گزینههایی مانند فولاد با پوشش سخت و آلیاژهای برنزی برای کاربردهای مختلف نام میبرند.
این موضوع نباید به یک قاعده ثابت برای همه تجهیزات تبدیل شود. جنس واقعی، سختی و پوشش مندرل باید از دیتاشیت یا پیشنهاد سازنده همان Tooling تأیید شود.
تنظیم موقعیت مندرل
موقعیت نسبت به Tangent
موقعیت Nose مندرل نسبت به **Tangent Point** از مهمترین تنظیمات خمکاری است. Bend Tooling و OMNI-X هر دو بر تنظیم دقیق Mandrel Nose تأکید دارند و OMNI-X اعلام میکند تنظیم اولیه باید بر اساس جدول پیشنهادی انجام و سپس با بررسی خم واقعی Fine Tune شود.
در بسیاری از طراحیهای Link-Type، Nose مندرل کمی از Tangent به سمت ناحیه خم جلوتر قرار میگیرد. مقدار دقیق این پیشروی به ابعاد و Tooling وابسته است و عدد ثابتی برای همه مندرلها وجود ندارد.
تنظیم بیش از حد جلو
اگر Mandrel بیش از حد داخل ناحیه خم جلو برده شود، میتواند مقاومت اضافی ایجاد کند و حتی موجب ترک یا آسیب به لوله شود. OMNI-X این وضعیت را یکی از خطاهای مهم Setup معرفی میکند.
تنظیم بیش از حد عقب
اگر Nose بیش از حد عقب باشد، پشتیبانی کافی در نقطه بحرانی خم ایجاد نمیشود. این وضعیت میتواند کیفیت خم را کاهش دهد و تنش زیادی به اولین Link یا بخش متحرک وارد کند.
روانکاری و نگهداری
مندرل در تماس مستقیم با سطح داخلی لوله حرکت میکند؛ بنابراین روانکاری مناسب برای کاهش اصطکاک و سایش اهمیت دارد. OMNI-X استفاده از روانکار روی بدنه و Ballها را بخشی از Setup صحیح معرفی میکند.
نوع روانکار باید با جنس لوله و فرایند بعدی تولید سازگار باشد. در لولههایی که قرار است در مدارهای تبرید استفاده شوند، باقیماندن آلودگی یا روانکار نامناسب داخل لوله نیز باید کنترل شود.
نکات نگهداری شامل موارد زیر است
- کنترل سایش Nose
- بررسی Ball و Linkها
- کنترل آزادی حرکت مفصلها
- روانکاری مناسب
- بررسی هممحوری Mandrel Rod
- تمیزکردن سطح Mandrel
- تعویض قطعات ساییده یا آسیبدیده
- چرخاندن دورهای Mandrel برای توزیع یکنواخت سایش در صورت توصیه سازنده
OMNI-X همچنین توصیه میکند ابزار بهطور دورهای چرخانده شود تا سایش Nose روی یک نقطه متمرکز نماند.
مزایا و محدودیتها
مهمترین مزیت مندرل سر متحرک، ادامه پشتیبانی داخلی لوله در داخل قوس خم است. این قابلیت باعث میشود در کاربردهایی که Plug Mandrel ساده کافی نیست، کنترل بهتری روی شکل مقطع ایجاد شود.
مزایای اصلی عبارتاند از
- کاهش Flattening
- کاهش Collapse
- کمک به کنترل Ovality
- مناسب برای خمهای دشوارتر
- کاربرد در لولههای Thin-Wall
- امکان استفاده در CLRهای کمتر با Tooling مناسب
- افزایش ثبات فرایند
- بهبود تکرارپذیری در تولید سری
در مقابل، Ball Mandrel نسبت به Plug Mandrel دارای اجزای متحرک بیشتری است و به تنظیم و نگهداری دقیقتری نیاز دارد. Linkها و Ballها نیز در برابر Setup نامناسب، فشار بیش از حد یا روانکاری ناکافی آسیبپذیر هستند.
ارتباط مندرل و Wiper Die
مندرل و Wiper Die دو وظیفه متفاوت اما مرتبط دارند. Mandrel عمدتاً داخل لوله را پشتیبانی میکند، در حالی که Wiper Die برای کنترل Wrinkle در سمت داخلی خم مورد استفاده قرار میگیرد.
بر اساس Wall Factor و D of Bend، ممکن است
- اصلاً Mandrel نیاز نباشد
- Plug Mandrel کافی باشد
- Ball Mandrel نیاز باشد
- Ball Mandrel همراه Wiper Die لازم باشد
- Tooling ویژه برای خمهای دشوارتر موردنیاز باشد
بنابراین خرید Mandrel بدون بررسی کل مجموعه Bend Tooling ممکن است مشکل کیفیت خم را بهتنهایی حل نکند.
نکات نصب و اجرا
قبل از شروع تولید سری، بهتر است اولین خم بهعنوان نمونه تنظیمی اجرا و از نظر شکل مقطع، Wrinkle، Flattening و اثر ابزار روی سطح بررسی شود. سپس موقعیت Mandrel و سایر Toolingها در صورت نیاز اصلاح میشوند.
در هنگام نصب و کار باید موارد زیر کنترل شوند
- هممحوری Mandrel با مرکز لوله
- محل صحیح Nose
- آزادی حرکت Ballها
- روانکاری مناسب
- سلامت Linkها
- هماهنگی Mandrel با Bend Die
- تنظیم مناسب Wiper Die در صورت استفاده
- خروج یا Retract صحیح مندرل در سیکل دستگاه
قرار دادن Ballها در موقعیت نامناسب نسبت به محور قالب یا اعمال فشار غیرعادی میتواند به اجزای اتصال آسیب بزند. OMNI-X بهطور مشخص نسبت به Setup نادرست بخشهای متحرک هشدار میدهد.
اشتباهات رایج
یکی از مهمترین اشتباهات، سفارش مندرل فقط با اعلام قطر لوله است. برای انتخاب صحیح حداقل ضخامت دیواره، CLR، جنس لوله و مشخصات دستگاه نیز باید مشخص باشند.
خطاهای رایج دیگر عبارتاند از
- انتخاب تعداد Ball بهصورت تجربی بدون بررسی هندسه خم
- نادیده گرفتن Wall Factor
- نادیده گرفتن D of Bend
- استفاده از قطر نامناسب Mandrel Body
- تنظیم Nose بیش از حد جلو
- تنظیم Nose بیش از حد عقب
- روانکاری ناکافی
- استفاده از Link یا Ball فرسوده
- استفاده از مندرل نامتناسب با جنس لوله
- انتظار حذف Wrinkle فقط با Mandrel و بدون بررسی Wiper
- استفاده از Tooling یک دستگاه روی دستگاه دیگر بدون کنترل اتصال و هندسه
روش استعلام و انتخاب
برای استعلام مندرل سر متحرک باید مشخصات لوله، خم و دستگاه بهصورت همزمان بررسی شوند. اطلاعات ناقص میتواند باعث انتخاب اشتباه قطر Mandrel، تعداد Ball، Pitch یا نوع اتصال به Rod شود.
اطلاعات مهم برای بررسی فنی شامل جنس لوله، قطر خارجی، ضخامت دیواره، CLR، زاویه خم، مشخصات دستگاه و نوع اتصال Mandrel Rod است. در سفارش جایگزین، ارائه نقشه یا نمونه مندرل موجود نیز تطبیق را دقیقتر میکند.
**تهویه و تبرید آتیه** بهعنوان تأمینکننده میتواند بر اساس مشخصات پروژه، مندرل سر متحرک مناسب را برای استعلام بررسی کند. قطر بدنه، Clearance، تعداد و Pitch Ballها، جنس Tooling، نوع Link و اتصال به Rod باید پیش از سفارش از نقشه یا دیتاشیت همان مدل و سازنده تأیید شوند.
منابع
**OMNI-X – Basic Guide to Rotary Draw Tube Bending**
https://www.omni-x.com/storage/file/25-omni-x-tube-bending-guide.pdf
**OMNI-X – Setting the Mandrel**
https://www.omni-x.com/setting-the-mandrel
**Bend Tooling – Selecting the Right Mandrel and Wiper for Cost-Effective Tube Bending**
https://bendtooling.com/selecting-the-right-mandrel-and-wiper-for-cost-effective-tube-bending/
**Bend Tooling – Rotary Draw Tube Bending Guide**
https://bendtooling.com/wp-content/uploads/2017/08/BTI_RotaryDrawTubeBendingGuide.pdf
**Bend Tooling – Technical Questions: Mandrel and Wiper Selection**
https://bendtooling.com/technical-questions/
**Unison – Rotary Draw Bending Tooling**
https://www.unisonltd.com/knowledge/rotary-draw-bending-tooling/
**Unison – Tube Bending Formulas and Guides**
https://www.unisonltd.com/tube-bending-guides/
موارد بررسی هنگام استعلام
- جنس لوله مورد خمکاری
- قطر خارجی لوله (OD)
- ضخامت دیواره لوله
- شعاع مرکز خم (CLR)
- زاویه خم موردنیاز
- نوع دستگاه و روش خمکاری
- نوع و سایز اتصال مندرل به Mandrel Rod
- تعداد Ball یا سگمنتهای متحرک موردنیاز
- نوع Pitch؛ استاندارد یا Close Pitch در صورت نیاز
- قطر کاری بدنه مندرل و Clearance موردنیاز
- محدودیت مجاز Ovality یا کیفیت مورد انتظار خم
- نقشه، نمونه یا مشخصات مندرل قبلی در صورت سفارش جایگزین